

Sintern von Keramik – Mechanismus und Verfahren des Sinterns
Sintern ist ein wichtiger Prozess in der Pulvermetallurgie, der Keramikherstellung und der Feuerfesttechnik. Beim Sintern wird das Pulver durch Wärmeeinwirkung (in der Regel auf eine Temperatur unterhalb des Schmelzpunktes der Matrixkomponente) zerkleinert. Die Moleküle oder Atome im festen Zustand ziehen sich gegenseitig an, wandern durch Materialwanderung, wodurch das Pulver an Festigkeit gewinnt und es verdichtet und rekristallisiert. Das resultierende Mikrogefüge besteht aus Kristallen, glasartigen Bereichen und Poren.
Der Sinterprozess beeinflusst direkt die Mikrostruktur des Materials, einschließlich Korngröße und -verteilung, Porengröße und -verteilung sowie Korngrenzenvolumenanteil. Der Sintermechanismus lässt sich in zwei Aspekte unterteilen: den Mechanismus der plastischen Verformung und den Diffusionsmechanismus.
Der eigentliche Sinterprozess ist recht komplex und kann unter drei Aspekten betrachtet werden:
(1) Pulver: Partikelgröße, Partikelgrößenverteilung, Partikelform, Poren im Inneren der Partikel, Agglomerationsgrad, chemische Zusammensetzung, Fähigkeit zur Absorption und Lösung von Gasen, Verunreinigungsgehalt und Reaktionsleistung.
(2) Druckkontakt: Packungsdichte, Porositätsverteilung, Porengrößenverteilung, Partikelbildungseffekt und Kristallisationsgrad.
(3) Sintern: Einfluss von Temperatur, Temperaturgradient, Temperaturzyklus, Atmosphäre, zweiter fester Phase, flüssiger Phase auf die Sinteraktivität und Druck.
Der Sinterprozess wird traditionell in drei Phasen unterteilt:
(1) Anfangsphase des Sinterns. Die Anfangsphase des Sinterns bezeichnet allgemein das Stadium, in dem sich die Form der Partikel und Poren nicht wesentlich verändert und die Linienschrumpfung weniger als 6 % beträgt. Die Kontaktflächen des Sintermaterials bilden Kristallbindungen und einen Sinterhals. Durch Oberflächendiffusion und Verdampfungs-Kondensationsprozesse findet Materialmigration statt, gleichzeitig erfolgen Volumendiffusion und Korngrenzendiffusion, wodurch sich die Partikelzentren allmählich annähern. Da es sich bei Oberflächendiffusion und Verdampfungs-Kondensationsprozess lediglich um Materialtransport handelt, weist das Material viele Poren auf, und die Korngrenzen befinden sich in einem Zustand niedriger Energie, sodass die Körner nicht wachsen und die anfängliche Sinterschrumpfung relativ gering ist. Die Festigkeit und andere Eigenschaften des Sinterkörpers werden jedoch durch die Vergrößerung der Partikelkontaktfläche deutlich erhöht. Ist eine flüssige Phase vorhanden, werden die Partikel in diesem Stadium durch die Bildung einer flüssigen Phase bei hoher Temperatur neu verteilt und dichter angeordnet. Zu diesem Zeitpunkt beeinflussen Form und Größe der Partikel direkt deren Anordnung und Kontakt zueinander und somit letztendlich die Sinterleistung. Obwohl im ursprünglichen Sinterdesign üblicherweise von zwei Kugeln gleichen Durchmessers oder Kugeln und Ebenen als Modell für die Anfangsphase des Sinterns ausgegangen wurde und die Wachstumsrate des Kontaktpunkts zur Annäherung an die Sinterkinetik des gesamten entstehenden Körpers herangezogen wurde, verformen sich die ursprünglich sphärischen Partikel im weiteren Verlauf des Sinterprozesses. Daher ist das Zwei-Kugel-Modell weder für den Sinterprozess noch für spätere Phasen anwendbar. Stattdessen sollten andere Modellformen verwendet werden.
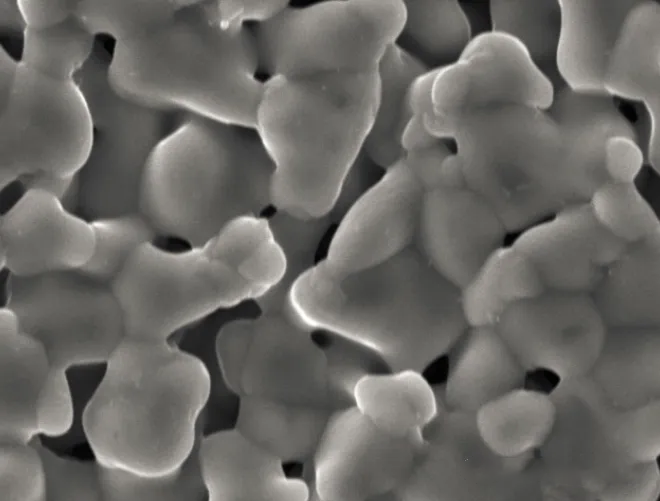
(2)Zwischensinterphase. Beim Übergang in die mittlere Sinterphase vergrößert sich der Hals weiter, die Hohlräume verformen sich weiter und die kohärenten Poren zwischen den Partikeln verkleinern sich durch Korngrenzen- und Volumendiffusion. Das Material an der Porenoberfläche wandert durch Oberflächendiffusion und Verdampfungs-Kondensation von Bereichen mit kleinem Krümmungsradius zu Bereichen mit großem Krümmungsradius und bildet so eine einheitliche Porosität (siehe Abbildung). Die Materialoberfläche ist offenporig, das Innere hingegen geschlossenporig. Gleichzeitig bilden sich Korngrenzen, wodurch das Kornwachstum einsetzt. Dichte und Festigkeit steigen deutlich an, und die relative Dichte des Materials kann in der mittleren Sinterphase 90–95 % erreichen. Handelt es sich um Phasensintern, lösen sich in dieser Phase die feinen Partikel und die erhabenen Oberflächenbereiche der Feststoffpartikel in der flüssigen Phase auf und scheiden sich auf der Oberfläche der groben Partikel ab.
(3) Sinterphase. In der späteren Sinterphase haben sich die meisten Hohlräume in isolierte, geschlossene Poren umgewandelt. Die Poren an den Korngrenzen gleichen sich durch Oberflächen- und Korngrenzenspannung aus, die geschlossenen Poren schrumpfen zu ähnlichen Kugeln und ihre Anzahl nimmt stark ab. Durch Volumendiffusion wachsen die inneren Körner langsam und gleichmäßig. Die Bewegung der Spaltöffnungen führt zu einer Verdichtung entlang der Korngrenzenkanäle, wobei jedoch eine geringe Anzahl geschlossener Spaltöffnungen zurückbleibt. Unabhängig von der Sinterphase führt dies zu einer Verkleinerung der Makrogröße und einer Erhöhung der Dichte. Daher wird die Schrumpfungsrate oder der Dichtewert üblicherweise zur Messung des Sintergrades herangezogen. Im Sinterprozess wird die für die Verdichtung notwendige Materialtransport- und Migrationskraft hauptsächlich durch die Oberflächenenergie der Partikel bereitgestellt. Die Oberflächenenergie des Systems wird durch Oberflächenspannung, Partikelgröße, Oberflächenrauheit und andere Faktoren bestimmt. Die Materialmigration während des Sinterprozesses führt zu Verdichtung und Kornwachstum. Mit steigender Temperatur erhöht sich die Mobilität des Materials, wodurch das Kornwachstum erleichtert wird. Die Kornbildung beginnt mit dem Kontaktwachstum von Partikeln. Sobald sich im Halsbereich eine Korngrenze bildet und deren Breite der Größe kleiner Partikel entspricht, wandert die Korngrenze schneller über die kleinen Partikel, und zwei Partikel bilden ein Korn. Die ideale Mikrostruktur zeichnet sich durch möglichst kleine und gleichmäßige Körner, den Ausschluss von Porosität und Defekten sowie eine Dichte nahe der theoretischen Dichte aus. Dadurch entstehen keine Eigenspannungen, weshalb das Niedertemperatursintern von Keramikwerkstoffen zunehmend an Bedeutung gewinnt. Darüber hinaus hängt das Kornwachstum auch von der Korngröße ab: Mit abnehmender durchschnittlicher Partikelgröße kleiner Partikel und der Verschmelzung größerer Partikel entsteht eine freie Energiedifferenz ΔG beidseits der gekrümmten Korngrenze um die großen Partikel. Daher wandert die Korngrenze zum Krümmungsmittelpunkt, was das Partikelwachstum fördert.
Mit der Weiterentwicklung der Pulverherstellungstechnologie und dem Aufkommen hochreiner und ultrafeiner Pulver werden die Eigenschaften der Gasadsorption und Ladung an der Partikeloberfläche komplexer. Beispielsweise kommt es bei der Verwendung ultrafeiner Pulver unter 1 µm in technischen Keramiken aufgrund der hohen Triebkraft zu einer Akkumulation und einem Wachstum der Partikel von Beginn des Sinterprozesses an. Das von Coble et al. beschriebene Anfangsstadium des Sinterns tritt dabei nicht auf. Angesichts der Nanotechnologie und neuer Schnellsinterverfahren wie Plasmaerhitzung, plasmainduzierter Erhitzung, Laserpuls-, Induktions-, elektrischer Entladungs- und Mikrowellensinterung ist es notwendig, die Theorie der aktiven Oberflächengenerierung auf Basis einer schnellen und relativ gleichmäßigen Aufheizrate sowie den Sintermechanismus und die Theorie von Nanopulvern weiter zu erforschen und zu entwickeln.
Fountyl Technologies PTE Ltd. konzentriert sich auf die Halbleiterfertigungsindustrie. Zu den Hauptprodukten gehören: Stiftfutter, poröse Keramikfutter, Keramik-Endeffektoren, Keramik-Vierkantträger und Keramikspindeln. Kontaktieren Sie uns gerne für weitere Informationen und Verhandlungen!