

Spezialkeramik: Pressformung – Bindemittel
Zu den Formgebungsverfahren für feuerfeste Produkte zählen Trockenpressen, Verpressen, Extrudieren, Kaltisostatisches Pressen, Spritzgießen, Gießen, Heißpressen und Heißisostatisches Pressen. In den letzten Jahren wurden im In- und Ausland Filterformverfahren, Direktverfestigungs-Spritzgießen, Gel-Spritzgießen, Schleuderspritzgießen und die substanzfreie Formgebung entwickelt. Unterschiedliche Produktformen, -größen, komplexe Formen und Präzisionsprodukte erfordern jeweils unterschiedliche Formgebungsverfahren. Organische Bindemittel werden häufig beim Trockenpressen und beim isostatischen Pressen eingesetzt.
Das Trockenpressverfahren umfasst im Allgemeinen die folgenden Prozesse:
(1) Pulver
Das Pulvergemisch wird in die Form gefüllt. Um die Spezifikation und Qualität des Rohlings zu gewährleisten, muss das Pulver gleichmäßig und in der richtigen Menge vorhanden sein. (Das Pulver kann auch mit löslichen organischen Stoffen und Wasser zu Futtermitteln vermischt werden.)
(2) Druckformen
Die Relativbewegung der Matrizen wird genutzt, um Druck auf das lose Pulver auszuüben und es so zu einem kompakten Körper zu verpressen. Dies ist der entscheidende Prozess beim Pressformen. Die Kontrolle von Druckstärke, Presszeit, Pressmethode und anderen Faktoren ist unerlässlich, da jede Änderung dieser Bedingungen die Qualität des Produkts beeinträchtigen kann.
(3) Entformen
Der geformte Körper wird aus der Formkavität entnommen. Dies kann durch Fixieren der Formkavität und Anheben des Unterteils erfolgen. Alternativ kann die Form auch durch Fixieren des Unterteils und Absenken der Formkavität entfernt werden.
(4) Aus dem leeren
Das ausgeworfene Formteil wird auf den Entlüftungstisch oder das Förderband befördert. Die Bearbeitung kann manuell erfolgen, alternativ kann aber auch ein spezielles Auswurfgerät oder ein Vakuumsaugroboter eingesetzt werden.
(5) Schimmel entfernen
Gegebenenfalls sollte die Innenwand des Formhohlraums durch Öleinspritzung geschmiert werden.
Beim Pressvorgang wird das Partikelgemisch mit rauer Oberfläche unter ständigem Druck verpresst. Dabei vermischen sich die Pulverpartikel und das organische Bindemittel gleichmäßig. Die hervorstehenden Teile einiger Partikel verankern sich in den Vertiefungen anderer Partikel. Mit zunehmendem Druck entsteht zwischen den Partikeln eine Haftkraft, die eine gewisse mechanische Festigkeit erzeugt und die Partikel miteinander verbindet. Das zugesetzte Bindemittel bildet einen dünnen Film auf der Oberfläche der Partikel, der diese zusätzlich verklebt und dem Presskörper eine gewisse Festigkeit verleiht.
Phenolharz:
Ursprünglich farblos oder gelbbraun und transparent, wird Phenolharz häufig mit Farbstoffen versetzt und ist in verschiedenen Farben wie Rot, Gelb, Schwarz, Grün, Braun, Blau usw. erhältlich. Es ist als Partikel oder Pulver verfügbar. Phenolharze sind beständig gegen schwache Säuren und Laugen, zersetzen sich jedoch in starken Säuren und korrodieren in starken Laugen. Sie sind unlöslich in Wasser, aber löslich in Aceton, Alkohol und anderen organischen Lösungsmitteln. Sie werden durch Polykondensation von Phenolaldehyd oder dessen Derivaten gewonnen. Phenolharze sind mit einer Vielzahl organischer und anorganischer Füllstoffe kompatibel. Bei geeigneter Zusammensetzung weisen Phenolharze insbesondere eine schnelle Benetzung auf.
Epoxidharz:
Alle Polymerverbindungen mit Epoxidgruppen in ihrer Molekularstruktur werden zusammenfassend als Epoxidharze bezeichnet. Das herausragendste Merkmal von Epoxidharz ist seine starke Haftfähigkeit. Es bietet eine ausgezeichnete Haftung auf metallischen und nichtmetallischen Oberflächen und ist Hauptbestandteil bekannter Universalklebstoffe. Darüber hinaus ist Epoxidharz chemikalienbeständig, hitzebeständig, weist gute elektrische Isolationseigenschaften, geringe Schrumpfung und Verformungsschrumpfung sowie eine gute Dimensionsstabilität auf. Es zeichnet sich außerdem durch hohe Härte, gute Flexibilität, Beständigkeit gegenüber Laugen und den meisten Lösungsmitteln sowie bessere mechanische Eigenschaften als Phenolharz aus und findet daher breite Anwendung in Laminiermaterialien, Klebstoffen und anderen Bereichen. Zu den Nachteilen von Epoxidharz zählen die geringe Witterungsbeständigkeit, die niedrige Schlagfestigkeit und die Sprödigkeit.
Polyvinylalkohol (PVA):
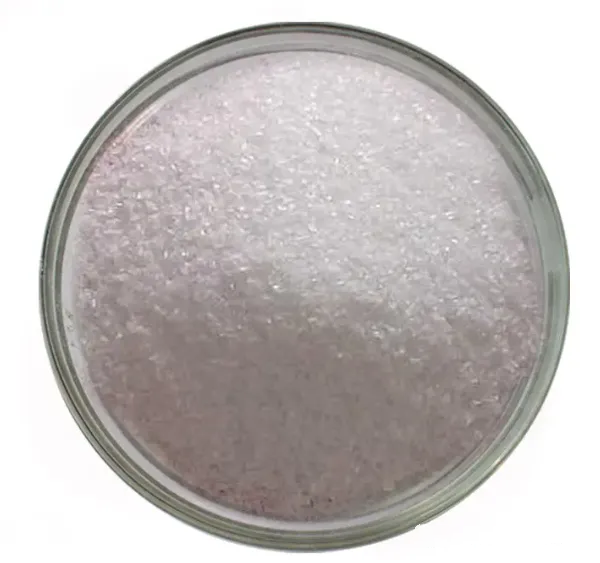
Polyvinylacetat-Alkohololyse liefert weiße, flockige oder pulverförmige Feststoffe mit einem Schmelzpunkt von 230–240 °C. Als organisches Bindemittel findet es breite Anwendung, ist einfach und bequem in der Anwendung und zeichnet sich durch gute Filmeigenschaften und Haftung aus. Daher wird Polyvinylalkohol häufig als ungiftiges und umweltfreundliches Bindemittel eingesetzt. Die Struktur seiner Polyhydroxylgruppen bedingt jedoch eine hohe Hydrophilie, die die hygroskopischen Eigenschaften des hergestellten Materials stark beeinflusst.
Polyvinylbutyral (PVB):
Es zeichnet sich durch hervorragende Flexibilität und Dehnbarkeit aus. Es handelt sich um ein partielles Kondensationsprodukt, das aus Polyvinylalkohol und n-Butyraldehyd unter Säurekatalyse hergestellt wird. Im Vergleich zu PVA enthält es drei funktionelle Gruppen: eine Alkohol-Hydroxylgruppe, eine Butylaldehydgruppe und eine Acetatgruppe. Dadurch ist die Hydrophilie aufgrund des reduzierten Hydroxylgehalts geringer.
Methylcellulose (MC):
Weißes oder weißes faseriges oder körniges Pulver mit ausgezeichneter Benetzbarkeit, Dispersionsfähigkeit, Haftung und Filmbildungsfähigkeit.
Carboxymethylcellulose (CMC):
Es handelt sich um einen anionischen Celluloseether, der als weißes oder leicht gelbliches flockiges Faserpulver oder weißes Pulver erscheint und in der Keramikindustrie als Blindklebstoff und Weichmacher verwendet werden kann.
Hydroxypropylmethylcellulose (HPMC):
HPMC, auch bekannt als Hydroxypropylmethylcellulose, Cellulosehydroxypropylmethylether, weißes Pulver, zeichnet sich durch Verdickungsfähigkeit, Salzausstoß, pH-Stabilität, Wasserretention, Dimensionsstabilität, ausgezeichnete Filmbildung sowie eine breite Enzymresistenz, Dispersionsfähigkeit und Adhäsion aus.
Polyethylenoxid (PEO):
Polyethylenoxid (PEO), auch bekannt als Polyethylenoxid, ist ein kristallines, thermoplastisches, wasserlösliches Polymer. Das Molekulargewicht seiner Industrieprodukte kann stark variieren. PEO ist dehnbar, und oberhalb des Schmelzpunktes des Harzes wandelt sich hochmolekulares PEO in einen thermoplastischen Stoff um.
Polypropylen (PP):
Polypropylen (PP) ist ein milchig-weißes, hochkristallines Polymer, ein thermoplastisches Harz, das durch Polymerisation von Propylen hergestellt wird. Je nach Position der Methylgruppe wird es in isotaktisches, ataktisches und syntaktisches Polypropylen unterteilt. Die Schlagzähigkeit von PP steigt mit zunehmendem Ethylenanteil. Die Vicat-Erweichungstemperatur von PP beträgt 150 °C. Aufgrund seiner hohen Kristallinität weist das Material eine gute Oberflächensteifigkeit und Kratzfestigkeit auf. PP ist nicht anfällig für Spannungsrisskorrosion.
Polyethylen (PE):
Es handelt sich um ein thermoplastisches Harz, das durch Polymerisation von Ethylen hergestellt wird. Polyethylen ist ein typischer Thermoplast, ein geruchloses, geschmackloses, ungiftiges, brennbares weißes Pulver. Bei der Verarbeitungstemperatur im Formgebungsprozess nimmt seine Schmelzbeständigkeit aufgrund von Oxidation, Verfärbung und Streifenbildung ab.
Dextrin:
Hauptsächlich wird es als Klebstoff verwendet. Beim Pressen von Klebstoffen sind schnelles Trocknen, schnelles Dispergieren, schnelles Verbinden und Wiederbefeuchten erforderlich. Hierfür eignen sich weiße oder niedrigviskose gelbe Dextrinprodukte. In der Keramik- und Pharmaindustrie dient es hauptsächlich als Verdickungsmittel und Stabilisator sowie als Hilfsstoff und Füllstoff für Tabletten oder Pulver. Es wird unter anderem zur Herstellung von Schleifscheiben und Industriekeramik eingesetzt. Es zeichnet sich durch gute Haftung und Trocknung bei hohen Temperaturen ohne Verformung aus. Das Produkt findet Anwendung im Gießverfahren und bietet gute Hafteigenschaften. Es wird häufig mit Ölbindemitteln kombiniert, um die Nassfestigkeit des Sandkerns zu verbessern und dessen Verformung zu vermeiden.
Darüber hinaus gibt es Naturkautschuk, Styrol-Butadien-Kautschuk, kationische Stärke, künstlichen Latex usw. Beim Pressen und Formen von Feuerfestprodukten gewährleistet das organische Bindemittel bis zu einem gewissen Grad die Festigkeit der Rohlinge bei Raumtemperatur. Im anschließenden Sinterprozess treten jedoch mit steigender Temperatur unterschiedliche Reaktionen zwischen den einzelnen Materialien und dem Bindemittel auf. Letztendlich verflüchtigt sich das Bindemittel unter hohen Temperaturen gasförmig, wodurch eine gewisse Restporosität entsteht, die die Produkteigenschaften beeinträchtigt.
Fountyl Technologies PTE Ltd. konzentriert sich auf die Halbleiterfertigungsindustrie. Zu den Hauptprodukten gehören: Stiftfutter, poröse Keramikfutter, Keramik-Endeffektoren, Keramik-Vierkantträger und Keramikspindeln. Kontaktieren Sie uns gerne für weitere Informationen und Verhandlungen!