

Céramiques spéciales : Moulage par pression - liant
Les méthodes de moulage des produits réfractaires comprennent le pressage à sec, le coulis, l'extrusion, le pressage isostatique à froid, l'injection, le moulage, le pressage à chaud et le pressage isostatique à chaud. Ces dernières années, des technologies telles que le moulage par filtration, le moulage par injection à solidification directe, le moulage par injection de gel, le moulage par injection centrifuge et le moulage sans particules solides ont été développées en Chine et à l'étranger. Différentes formes, dimensions, formes complexes et exigences de précision nécessitent des méthodes de moulage différentes. Des liants organiques sont fréquemment utilisés dans le pressage à sec et le pressage isostatique.
Le procédé de pressage à sec comprend généralement les étapes suivantes :
(1) Poudre
La poudre mélangée est introduite dans le moule. Afin de garantir les spécifications et la qualité de la billette, la poudre doit être homogène et dosée en quantité suffisante. (La poudre peut également être mélangée à des matières organiques solubles et à de l'eau pour fabriquer de l'aliment pour animaux.)
(2) Moulage sous pression
Le mouvement relatif entre les matrices permet d'exercer une pression sur la poudre libre, la compactant ainsi en un corps solide. Ce processus est essentiel au moulage par compression ; il est impératif de maîtriser la pression exercée, la durée et les méthodes de compression, ainsi que d'autres facteurs, car toute modification de ces conditions peut altérer la qualité du corps obtenu.
(3) Démoulage
La pièce moulée est extraite de la cavité du moule. On peut l'expulser en fixant la cavité du moule et en relevant la partie inférieure. On peut également retirer le moule en fixant la partie inférieure et en abaissant la cavité.
(4) À partir de zéro
Déplacez la pièce défectueuse éjectée sur la table de purge ou le convoyeur. Cette opération peut être effectuée manuellement, mais vous pouvez également utiliser un dispositif de poussée spécial ou un robot d'aspiration.
(5) Nettoyer le moule
Si nécessaire, la paroi intérieure de la cavité du moule doit être lubrifiée par injection d'huile.
Lors du pressage, le mélange de particules à surface rugueuse est comprimé en temps réel. Les particules de poudre et le liant organique sont ainsi mélangés de façon homogène. La partie saillante de certaines particules s'insère dans la partie creuse d'autres. Sous l'effet de la pression croissante, une force de liaison se crée entre les particules, leur conférant une certaine résistance mécanique et assurant leur cohésion. Le liant ajouté forme un film mince à la surface des particules, renforçant leur cohésion et conférant à la pièce pressée une certaine résistance.
Résine phénolique :
Matière transparente incolore ou jaune-brun à l'origine, on y ajoute souvent des colorants rouges, jaunes, noirs, verts, bruns, bleus et autres. Elle se présente sous forme de particules ou de poudre. Résistante aux acides et bases faibles, elle se décompose en milieu acide fort et se corrode en milieu basique fort. Insoluble dans l'eau, elle est soluble dans l'acétone, l'alcool et d'autres solvants organiques. Obtenue par polycondensation du phénolaldéhyde ou de ses dérivés, la résine phénolique est compatible avec une grande variété de charges organiques et inorganiques. Une formulation adaptée de la résine phénolique, notamment à mouillage rapide, est essentielle.
Résine époxy :
L'ensemble des composés polymères contenant des groupes époxy dans leur structure moléculaire est désigné sous le terme de résines époxy. La principale caractéristique des résines époxy réside dans leur fort pouvoir adhésif, offrant une excellente adhérence aux surfaces métalliques et non métalliques. Elles constituent d'ailleurs le composant principal des adhésifs universels courants. De plus, les résines époxy présentent une bonne résistance chimique et thermique, de bonnes propriétés d'isolation électrique, un faible retrait, une faible déformation, une bonne stabilité dimensionnelle, une dureté élevée, une bonne flexibilité, une stabilité aux alcalis et à la plupart des solvants, ainsi que de meilleures propriétés mécaniques que les résines phénoliques. Elles sont ainsi largement utilisées dans la fabrication de matériaux de stratification, d'adhésifs et pour d'autres applications. Leurs inconvénients sont une faible résistance aux intempéries, une faible résistance aux chocs et une texture fragile.
Alcool polyvinylique (PVA) :
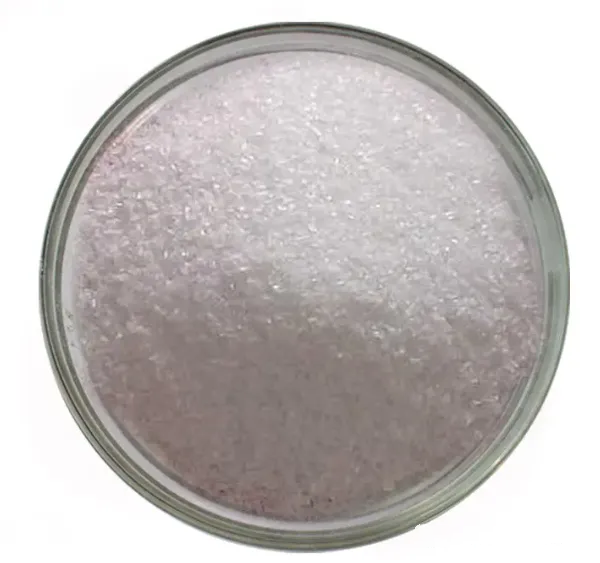
Solide blanc en flocons, floconneux ou en poudre, fondant entre 230 et 240 °C, obtenu par alcoolyse de l'acétate de polyvinyle. Utilisé comme liant organique, il trouve un large marché grâce à sa simplicité et sa facilité d'application. Ses performances et son adhérence élevées en font un liant écologique, non toxique et non polluant, couramment employé. Cependant, la structure de ses groupes polyhydroxyle lui confère une forte hydrophilie, ce qui influe considérablement sur l'hygroscopicité du matériau préparé.
Butyral de polyvinyle (PVB) :
Il présente une excellente flexibilité et souplesse. C'est un produit de condensation partielle obtenu à partir d'alcool polyvinylique et de n-butyraldéhyde en présence d'une catalyse acide. Il contient trois groupes fonctionnels : un groupe hydroxyle alcool, un groupe butylaldéhyde et un groupe acétate. Comparé au PVA, sa teneur en groupes hydroxyle est réduite, ce qui diminue son hydrophilie.
Méthylcellulose (MC) :
Poudre blanche ou fibreuse ou granuleuse, présentant une excellente mouillabilité, dispersion, adhérence et formation de film.
Carboxyméthylcellulose (CMC) :
Il s'agit d'un éther de cellulose anionique, se présentant sous forme de poudre fibreuse floconneuse blanche ou légèrement jaune ou de poudre blanche, qui peut être utilisé comme adhésif et plastifiant vierge dans l'industrie céramique.
Hydroxypropylméthylcellulose (HPMC) :
Également connue sous le nom d'hydroxypropylméthylcellulose, d'éther méthylique d'hydroxypropylcellulose, ou de poudre blanche, l'HPMC possède des caractéristiques telles que la capacité d'épaississement, l'expulsion du sel, la stabilité du pH, la rétention d'eau, la stabilité dimensionnelle, une excellente formation de film et une large gamme de résistance aux enzymes, de dispersion et d'adhérence.
Polyoxyde d'éthylène (PEO) :
Également connu sous le nom d'oxyde de polyéthylène, il s'agit d'un polymère thermoplastique cristallin soluble dans l'eau. La masse moléculaire de ses produits industriels peut varier considérablement. Le PEO est extensible et, lorsque la température dépasse son point de fusion, le PEO de masse moléculaire élevée devient une substance thermoplastique.
Polypropylène (PP) :
Le polypropylène (PP), polymère blanc laiteux hautement cristallin, est une résine thermoplastique obtenue par polymérisation du propylène. Selon la position du groupe méthyle, on distingue le polypropylène isotactique, le polypropylène atactique et le polypropylène syntactique. La résistance aux chocs du PP augmente avec sa teneur en éthylène. Sa température de ramollissement Vicat est de 150 °C. Grâce à sa haute cristallinité, ce matériau présente une bonne rigidité de surface et une excellente résistance aux rayures. Le PP ne présente aucun problème de fissuration sous contrainte environnementale.
Polyéthylène (PE) :
Il s'agit d'une résine thermoplastique obtenue par polymérisation de l'éthylène. Le polyéthylène est un thermoplastique typique, inodore, insipide, non toxique et inflammable sous forme de poudre blanche. À la température de moulage, sa tolérance à la fusion diminue en raison de l'oxydation, de la décoloration et de l'apparition de stries.
Dextrine:
Principalement utilisé comme adhésif, notamment lors du pressage, ce produit nécessite un séchage, une dispersion et une prise rapides, ainsi qu'une réhumidification rapide. On peut opter pour des dextrines blanches ou jaunes à faible viscosité. En céramique et dans l'industrie pharmaceutique, il est principalement employé comme épaississant et stabilisant, ainsi que comme excipient et charge pour comprimés ou poudres. Il sert également à la fabrication de meules, de céramiques industrielles, etc. Ses caractéristiques comprennent une bonne adhérence et un séchage à haute température sans déformation. Utilisé en fonderie, il offre d'excellentes performances de liaison et est souvent associé à des liants huileux pour améliorer la résistance à l'état humide des noyaux de sable et éviter leur déformation.
De plus, on trouve du caoutchouc naturel, du caoutchouc styrène-butadiène, de l'amidon cationique, du latex artificiel, etc. Lors du pressage et du moulage des produits réfractaires, le liant organique assure, dans une certaine mesure, la résistance à température ambiante des billettes. Cependant, lors du frittage ultérieur, l'augmentation de la température induit différentes réactions entre chaque matériau et le liant. Finalement, ce dernier se volatilise sous forme de gaz à haute température, laissant une certaine porosité résiduelle et affectant, dans une certaine mesure, les performances du produit.
Fountyl Technologies PTE Ltd se concentre sur l'industrie de la fabrication de semi-conducteurs. Ses principaux produits comprennent : mandrins à broches, mandrins en céramique poreuse, effecteurs en céramique, poutres carrées en céramique, broches en céramique. N'hésitez pas à nous contacter pour toute négociation !